Производственный цикл A-Bag
Производство полиэтиленовой плёнки и упаковки
Готовое изделие начинается не со сварного шва и не с нанесённого логотипа. Его свойства закладываются при выборе сырья, рецептуры и режимов экструзии, а затем последовательно сохраняются на каждом участке производства.
Ниже показан полный маршрут материала: от полиэтиленовой гранулы до плёнки, печати, формирования изделия и контроля готовой партии. Конкретный набор операций зависит от технического задания.
01 · Сырьё и рецептура
Свойства упаковки задаются ещё до экструдера
Основой служат полиэтиленовые гранулы. В зависимости от назначения будущего изделия подбирается тип полиэтилена и сочетание компонентов. Рецептура влияет на жёсткость или эластичность плёнки, прозрачность, цвет, свариваемость, поведение при растяжении и пригодность поверхности для печати.
Позволяет получать более жёсткую и характерно шуршащую плёнку при небольшой толщине.
Используется, когда важны эластичность, мягкость, прозрачность и устойчивость к проколу.
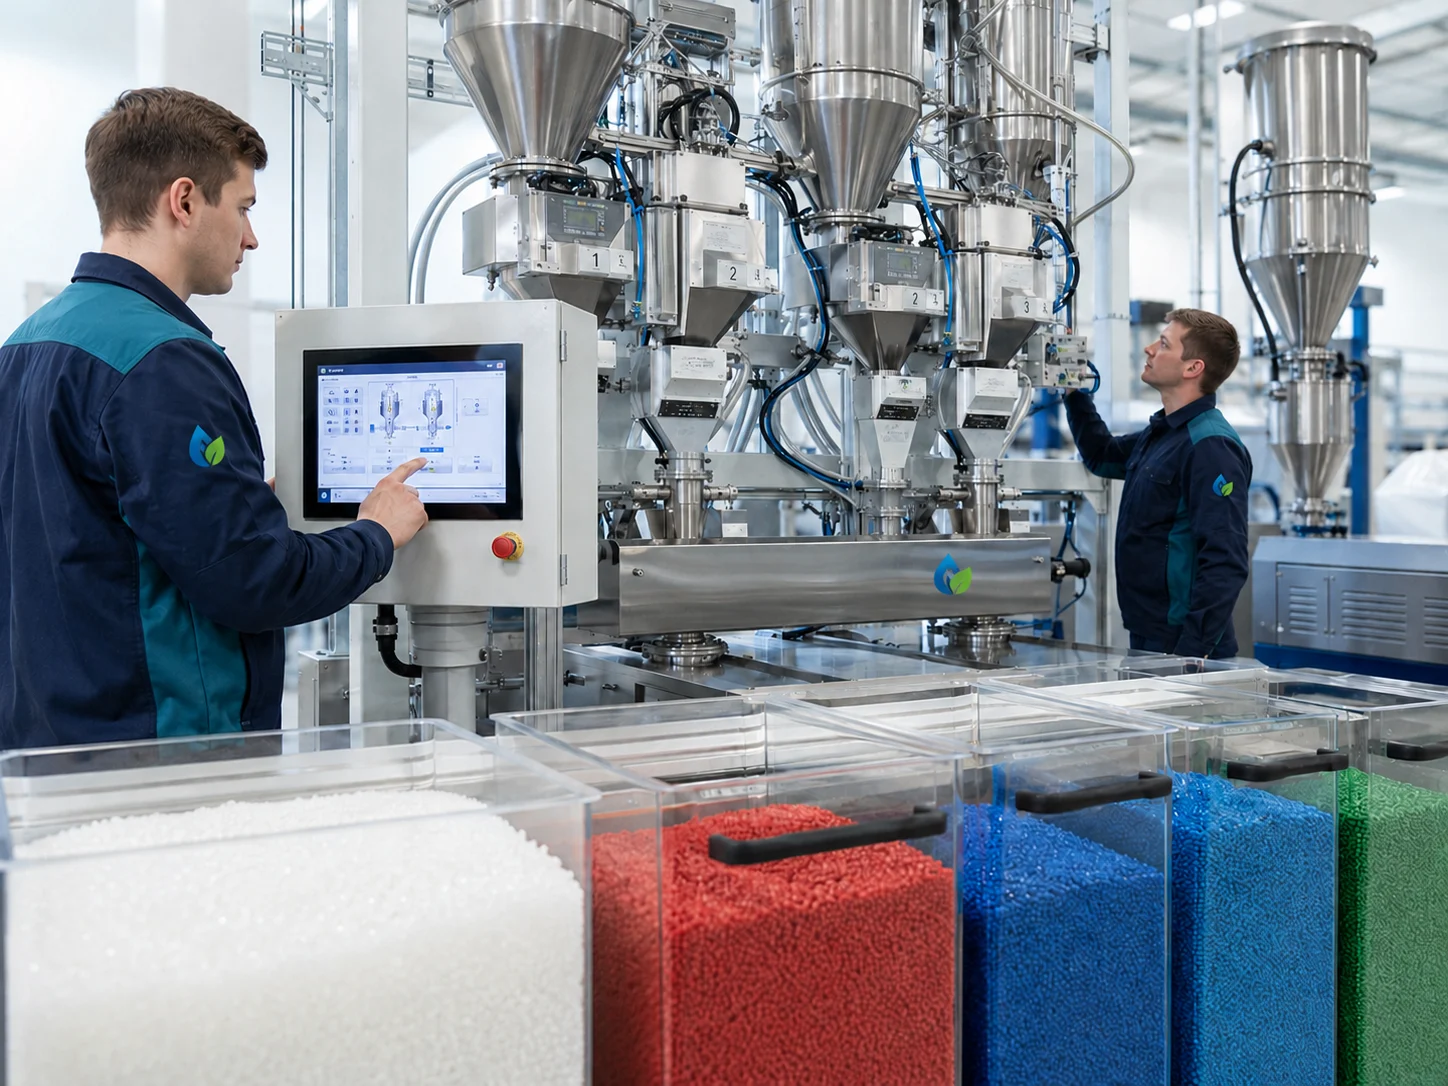
Красители и функциональные компоненты вводятся дозированно под параметры конкретной партии.
02–04 · Экструзия и плёнка
Экструдер превращает рецептуру в стабильный плёночный рукав
Экструзия — непрерывный управляемый процесс. Задача линии не просто расплавить полимер, а равномерно перемешать его, сформировать поток расплава, вывести плёнку в заданную геометрию и сохранить параметры по всей длине рулона.
- 01Загрузка и дозирование
- 02Плавление и перемешивание
- 03Фильтрация расплава
- 04Формирование рукава
- 05Охлаждение и стабилизация
- 06Складывание и намотка
Что происходит внутри линии. Вращающийся шнек перемещает гранулу через температурные зоны экструдера, уплотняет и перемешивает расплав. После фильтрации материал проходит через кольцевую головку, воздух формирует плёночный рукав, а система охлаждения стабилизирует его геометрию. Затем рукав складывается валами и наматывается в рулон для следующей операции.
Управление процессом
Стабильность плёнки складывается из нескольких параметров одновременно
Даже при одинаковом сырье результат меняется вместе с температурой, давлением, скоростью, охлаждением и геометрией рукава. Поэтому оператор контролирует не одну цифру, а согласованную работу всей линии.
Температурный режим
Равномерное плавление и стабильная вязкость материала по зонам экструдера.
Геометрия рукава
Ширина, устойчивость пузыря, складывание полотна и положение кромки.
Толщина плёнки
Соответствие заданному диапазону и равномерность по ширине материала.
Намотка рулона
Натяжение, ровность торца и состояние полотна перед печатью или переработкой.
05 · Логотип и печать
Изображение становится частью производственной партии
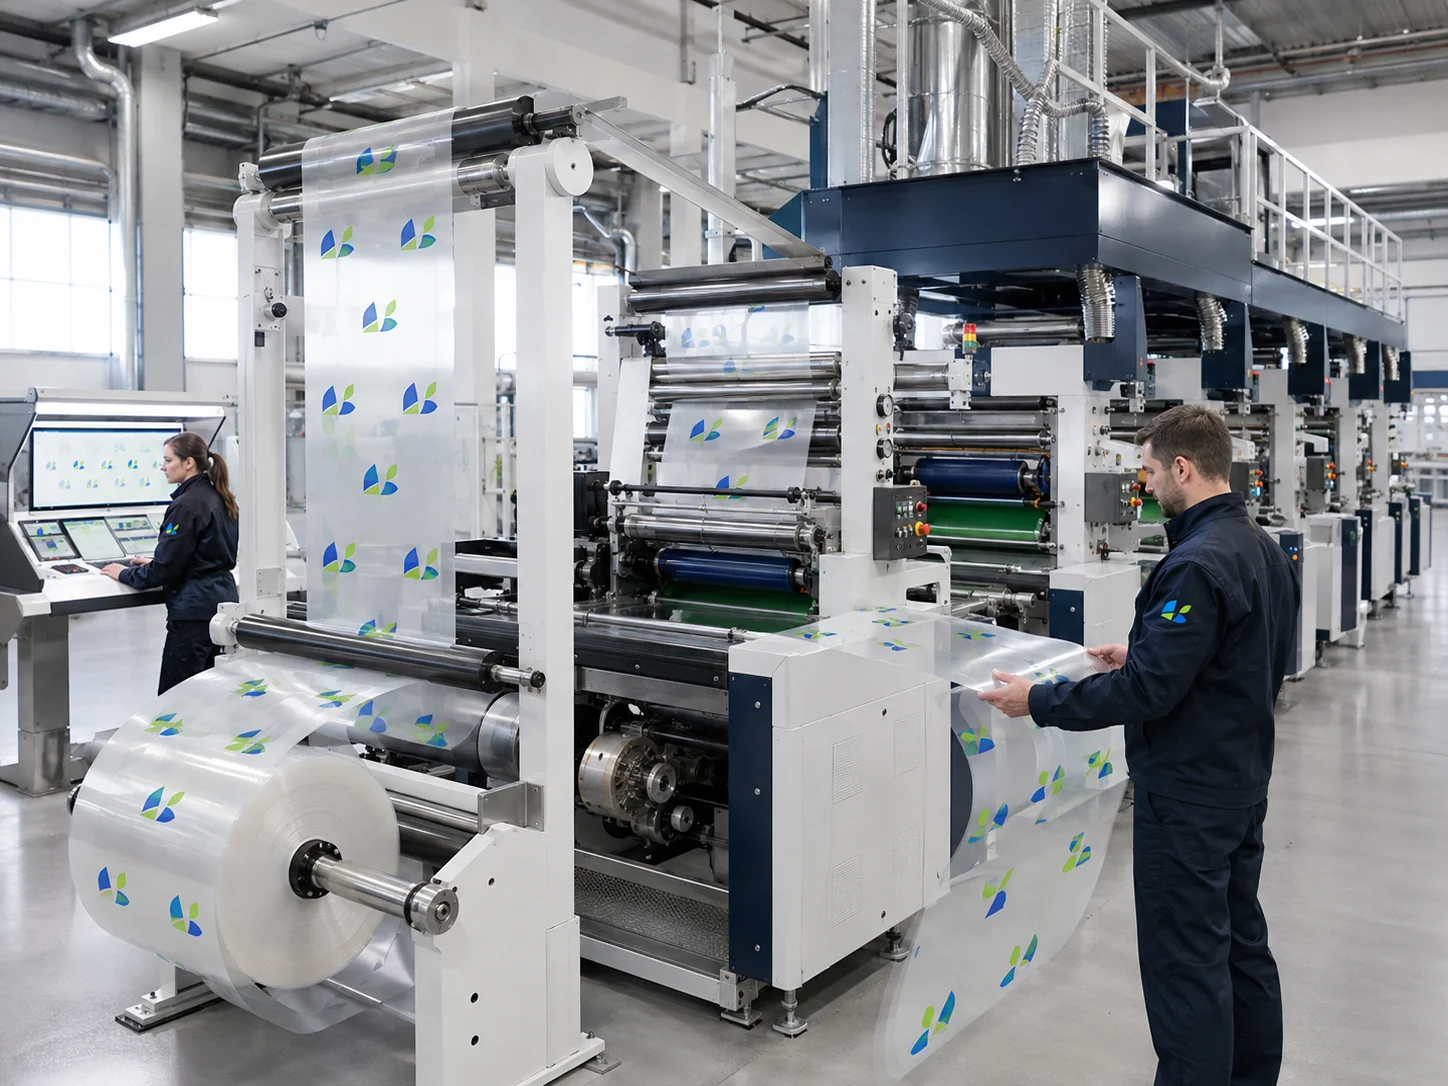
Для серийного нанесения логотипов и служебной информации на полиэтиленовую плёнку применяется флексографическая технология. Печатная форма переносит краску на движущееся полотно, а отдельные секции последовательно формируют изображение.
Полиэтилен имеет химически инертную поверхность с низкой поверхностной энергией. Поэтому перед печатью проверяется её пригодность, а при необходимости выполняется активация поверхности коронным разрядом — это помогает краске равномерно смачивать плёнку и надёжнее удерживаться на ней.
- Подготовка макета: масштаб, расположение, технологические поля и разделение элементов.
- Печатная форма: подготовка клише под согласованную графику партии.
- Совмещение: настройка положения изображения относительно полотна и будущего изделия.
- Нанесение и сушка: последовательная печать с контролем цвета, регистра и состояния поверхности.
06 · Пакетоделательный участок
Рулон превращается в изделие заданного формата
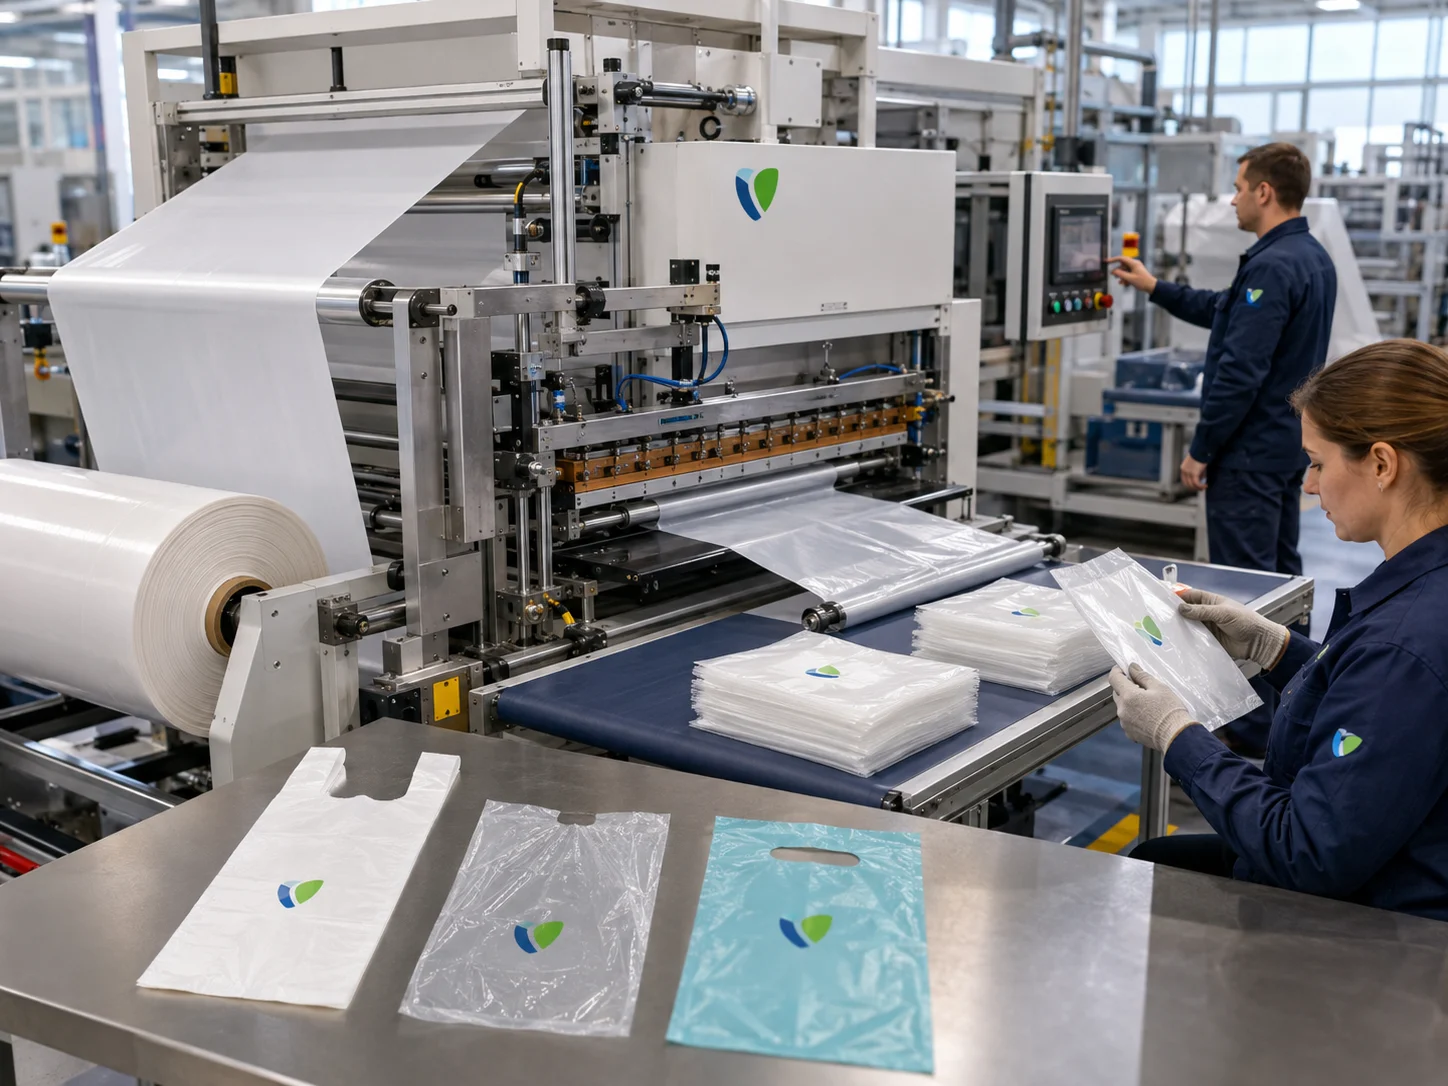
После экструзии — и печати, если она предусмотрена — плёнка поступает на переработку. Оборудование разматывает полотно с заданным натяжением и синхронизирует операции по длине изделия.
- Термосварка: формирование прочного шва в заданной зоне.
- Резка: получение точной длины пакета или отрезка плёнки.
- Фальцовка и складки: создание боковой или донной геометрии, если она предусмотрена конструкцией.
- Перфорация и вырубка: линия отрыва, отверстия или ручка нужной конфигурации.
- Счёт и комплектование: подготовка изделий к групповой упаковке и маркировке партии.
Не каждое изделие проходит все перечисленные операции. Маршрут линии задаётся конструкцией пакета, формой поставки и техническими параметрами партии.
07 · Контроль качества
Контроль встроен в процесс, а не оставлен на финальный стол
Проверка готового пакета важна, но она не заменяет контроль промежуточных этапов. Отклонение проще обнаружить до того, как весь рулон превратится в готовые изделия.
После экструзии
Ширина и толщина плёнки, равномерность полотна, внешний вид, кромка и качество намотки.
После печати
Расположение изображения, совмещение элементов, читаемость, цвет и состояние запечатанной поверхности.
После формирования
Размер изделия, геометрия, сварной шов, перфорация, вырубка и удобство отделения.
Перед передачей партии
Комплектность, групповая упаковка, маркировка и соответствие согласованной спецификации.
Результат процесса
Производство должно повторять согласованные параметры от партии к партии
Ценность полного цикла — в управляемой связи между сырьём, плёнкой, печатью и конструкцией готового изделия. Когда каждый этап работает по одной спецификации, упаковка остаётся предсказуемой по внешнему виду, прочности и поведению в использовании.